

La bague en bronze étain pour équipement minier utilise du cuivre de haute pureté comme...
Accueil / Actualités / Nouvelles de l'industrie / Roulements à bride en bronze : sélection des alliages, tolérances et guide d'installation
Dispositif de propulsion et d'étanchéité de navire
Équipement de forage océanique et de levage d'écluses de navires
Équipement minier
Engins de chantier
Pétrole et gaz, équipements métallurgiques
Une équipe d'entretien de carrière enfonce un roulement à bride en bronze d'alésage de 60 mm dans une poulie de tête de convoyeur, serre les boulons du boîtier et trouve la bride fissurée en un mois. Le bronze n’était pas le point faible. La face du boîtier derrière la bride n'était ni plate ni carrée par rapport à l'alésage, de sorte que la traînée axiale de l'arbre chargeait un mince bord moulé au lieu de la face complète de la bride.
Cet ordre de défaillance explique comment les roulements à bride en bronze doivent être sélectionnés. L'alliage fixe le plafond en matière de résistance à la charge, à la vitesse et à la corrosion. La géométrie de la bride, l'ajustement à la presse et le jeu de fonctionnement déterminent si vous atteindrez un jour ce plafond. Un roulement à bride en bronze d'étain avec des ajustements corrects durera plus longtemps qu'un roulement en bronze d'aluminium avec un épaulement incliné, à chaque fois.
Un roulement à bride en bronze est un manchon cylindrique avec une bride radiale intégrée à une extrémité. Le manchon supporte la charge radiale. La bride effectue trois tâches distinctes qui sont souvent floues lors des spécifications.
Ce que la bride n'est pas, c'est une butée. Les charges axiales continues supérieures à environ 10 à 15 pour cent de la valeur nominale radiale nécessitent généralement une rondelle de butée séparée ou un agencement d'éléments roulants.
| Considération | Manchon en bronze uni | Roulement à bride en bronze |
|---|---|---|
| Rétention axiale | Bague de retenue, épaulement ou embout requis | Maintenu par la bride contre la face du boîtier |
| Capacité de poussée axiale | Minimal, défini uniquement par les faces d'extrémité | Modérée, définie par l'épaisseur de la bride et la planéité du siège |
| Usinage du boîtier | Alésage et rainure de retenue | Alésage plus face de pilier plate et carrée |
| Contrôle de la profondeur d'insertion | Mesuré en appuyant sur | Fixé par la bride en un seul passage |
| Utilisation typique | Pivots fermés, rouleaux fous | Poulies de convoyeur, mèches de gouvernail, excentriques de concasseur, pivots de liaison |
La plupart des défaillances des roulements à bride en bronze imputées au bronze mou remontent à une famille d'alliages inappropriée pour l'environnement plutôt qu'à un mauvais moulage. Quatre familles couvrent la grande majorité des commandes de roulements à bride industriels, et chacune échoue de manière différente.
| Famille d'alliages | Dureté et charge | Corrosion et température | Meilleur ajustement | Attention à |
|---|---|---|---|---|
| Bronze à l'étain au plomb (SAE 660 / C93200) | 60-80 HB, charge modérée | Corrosion modérée, bonne jusqu'à environ 230 C | Machines générales, convoyeurs, pompes | La teneur en plomb restreint l'eau potable et certains produits réglementés |
| Bronze à l'étain à haute teneur en plomb (type C93600) | 55-70 HB, résistance inférieure | Semblable à SAE 660 | Charges légères, usinage facile, intégrabilité | Résistance à la fatigue la plus faible de la famille |
| Bronze d'aluminium (C95400, C95500, C95200) | 150-200 HB, haute résistance | Excellente résistance à l'eau de mer et à la cavitation | Gouvernails marins, manutention des minéraux, chocs élevés | Usine lentement, insère mal les débris et nécessite un alignement |
| Bronze au manganèse (C86300) | 180-220 HB, très haute résistance | Corrosion moyenne, bonne sous charge élevée | Faces de poussée lourdes, jantes à vis sans fin | Mauvaise valeur pour les pivots légers |
| Laiton (C36000, C46400) | 80-120 HB, charge faible à modérée | Risque de dézincification dans l'eau de mer | Pivots légers, eau douce, faible coût | La force diminue rapidement avec la température |
| Bronze autolubrifiant (graphite bouché ou imprégné d'huile) | Limite PV inférieure à celle du bronze massif | Dépend du matériau du bouchon | Postes éloignés, chauds ou inaccessibles | Pas pour les vitesses élevées ou les chocs violents |
Deux points pratiques suivent. Le bronze à l'étain au plomb reste la valeur par défaut pour les machines générales car il s'usine proprement, incruste les grains et tolère une lubrification marginale. Le bronze d'aluminium coûte plus cher et s'usine plus lentement, mais dans un brouillard salin ou dans une position excentrique soumise à des chocs, il peut durer plus de trois remplacements de bronze à l'étain, à condition que la lubrification soit propre et que l'arbre soit aligné.
La décision concernant l’alliage est généralement prise par sous-système et non par machine. Le même navire ou concasseur peut utiliser du bronze d'aluminium sur un gouvernail fortement chargé ou une position excentrique et du bronze d'étain sur des pivots à charge inférieure. L'obtention de nomenclatures mixtes est plus facile lorsqu'un fournisseur organise ses gamme de bagues en cuivre par famille d'alliages d'abord et par application ensuite, car c'est l'ordre dans lequel la sélection est réellement effectuée.
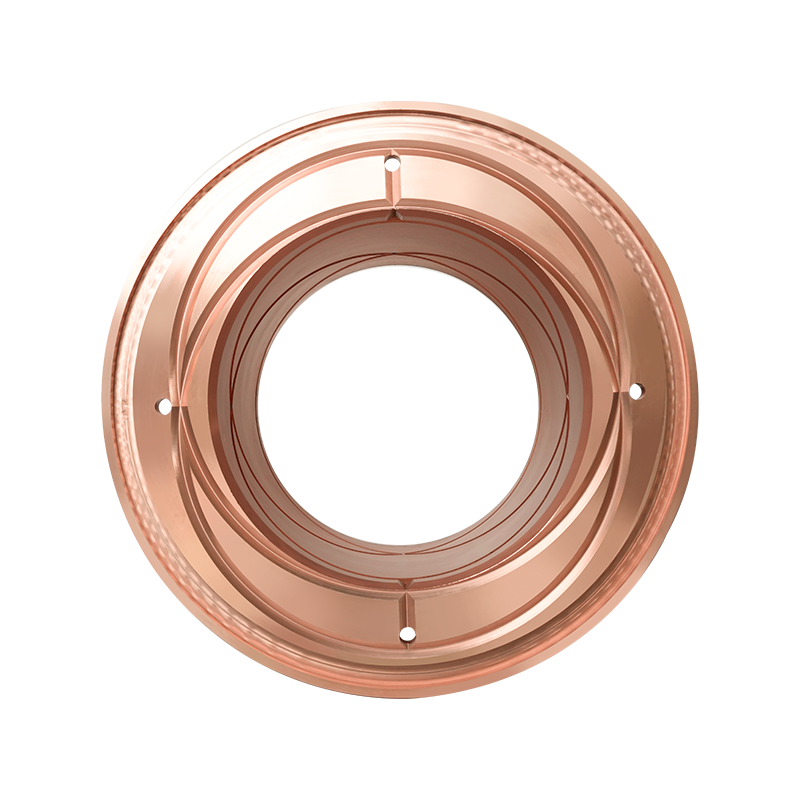 Bague en bronze d'étain pour l'équipement minier Bague en bronze d'étain pour l'équipement minier uses high-purity copper as the base material, and is refined by adding appropriate amounts of tin and other high-quality alloy ... Voir le produit →
Ce sont des chiffres qui valent la peine d’être inscrits sur un dessin ou un bon de commande. Ce sont des règles empiriques pour le bronze coulé fonctionnant sur un arbre en acier trempé, et elles doivent être ajustées en fonction de la température, de la lubrification et des chocs.
Le piège qui attrape la plupart des acheteurs est la fermeture de l'alésage après montage. Enfoncez un roulement d'alésage de 60 mm dans un boîtier H7 avec une interférence de 0,05 mm et l'alésage se ferme d'une quantité comparable, soit environ 0,04 à 0,06 mm. Si le dessin spécifie un jeu de fonctionnement de 0,08 mm et que l'alésage a été terminé avant le pressage, l'assemblage peut se retrouver avec presque aucun jeu et se grippera au premier échauffement sous charge.
Les roulements à bride en bronze tolèrent mieux une lubrification marginale que les éléments roulants, mais ils respectent toujours une limite de charge et de vitesse. Trois configurations couvrent la plupart des applications industrielles.
Les limites typiques du catalogue pour le bronze coulé se situent autour de 3 à 5 MPa x m/s lubrifié à la graisse et de 0,8 à 1,5 MPa x m/s sec avec des bouchons en graphite. Le nombre réel dépend de l'alliage, de la finition de l'arbre et de la quantité de chaleur que le boîtier peut évacuer. Au-delà de ces limites, le roulement ne tombe pas en panne brusquement ; Le jeu s'ouvre, l'usure s'accélère et la bride commence à supporter une charge latérale pour laquelle elle n'a jamais été conçue.
 Bagues en laiton autolubrifiantes pour machines d'ingénierie Bagues en laiton autolubrifiantes pour machines d'ingénierie is made of high-quality high-strength brass material, combined with embedded solid lubrication technology, it... Voir le produit →
Les roulements à bride conviennent aux charges lourdes, aux vitesses faibles à modérées et aux accès difficiles pour la maintenance. Quelques secteurs dominent la demande.
Il existe des cas où un roulement à bride en bronze constitue un mauvais achat. La poussée axiale lourde et continue appartient à une rondelle de butée ou à un agencement de rouleaux coniques. Une vitesse continue élevée appartient à un roulement à éléments roulants qui fonctionne plus froid. Des parois très fines, inférieures à environ 2 mm, se fissurent au niveau de la base de la bride en bronze coulé.
 Bague en bronze en aluminium pour système de transmission de gouvernail Bague en bronze en aluminium pour système de transmission de gouvernail is tailor-made for the Rudder transmission system. It is based on high-quality copper, added with aluminum, iron... Voir le produit →
Un palier à bride en bronze est plus souvent une pièce fabriquée sur commande qu'un article du catalogue, le document de commande porte donc la qualité du résultat.
Si une bride continue de se fissurer, arrêtez de changer les alliages et commencez à vérifier le siège. La planéité, l'équerrage et les interférences sont à l'origine de plus de défaillances des roulements à bride en bronze que les charges nominales, et ces trois éléments sont mesurables avant que la pièce ne soit enfoncée.
Yangzhou Yifeng Copper Products coule et usine des composants en alliage de cuivre depuis 2005 à partir d'une usine de 30 000 mètres carrés, avec une capacité annuelle de 5 000 tonnes et une équipe technique comprenant 20 spécialistes, ainsi qu'une base de recherche commune avec l'Université Jiaotong du Sud-Ouest. La société fait état d'une clientèle comprenant des groupes industriels Fortune 500 et mondiaux, et sa gamme couvre des bagues en bronze d'étain, en bronze d'aluminium et en laiton, des roulements autolubrifiants, des bagues d'étanchéité marines en alliage de cuivre et des engrenages à vis sans fin en alliage de cuivre. Vous pouvez consulter le expérience et capacités de l'entreprise si vous regroupez plusieurs références de pièces bronze sous un seul fournisseur.
Un moteur d’entraînement de convoyeur fonctionne silencieusement pendant trois ans, puis commence à gronder à basse vitesse et à bourdonner à haute vitesse. L'équipe de maintenance tire la ...
View MoreUne équipe d'entretien de carrière enfonce un roulement à bride en bronze d'alésage de 60 mm dans une poulie de tête de convoyeur, serre les boulons du boîtier et trouve la bride fissu...
View MoreImaginez un broyeur à boulets de 5 MW dans une usine minière. L'arbre mesure plus de 300 mm de diamètre, tourne à quelques centaines de tr/min et supporte une lourde charge radiale. Le comp...
View MoreLe bronze n’a jamais eu un seul point de fusion. En pratique, la plupart des alliages de bronze fondent entre environ 850°C (1 562°F) et 1 050°C (1 922°F), et un bronze à l'étain typique co...
View More
La bague en bronze étain pour équipement minier utilise du cuivre de haute pureté comme...
La bague en bronze étain pour machines d'ingénierie est fabriquée à partir d'...
Bague d'étanchéité marine en alliage de cuivre La bague d'étanchéité marine e...
La bague d'étanchéité en alliage de cuivre marin pour dispositif de propulsion est...
Le roulement de treuil d'ancrage et la bague en bronze étain sont conçus pour les ...
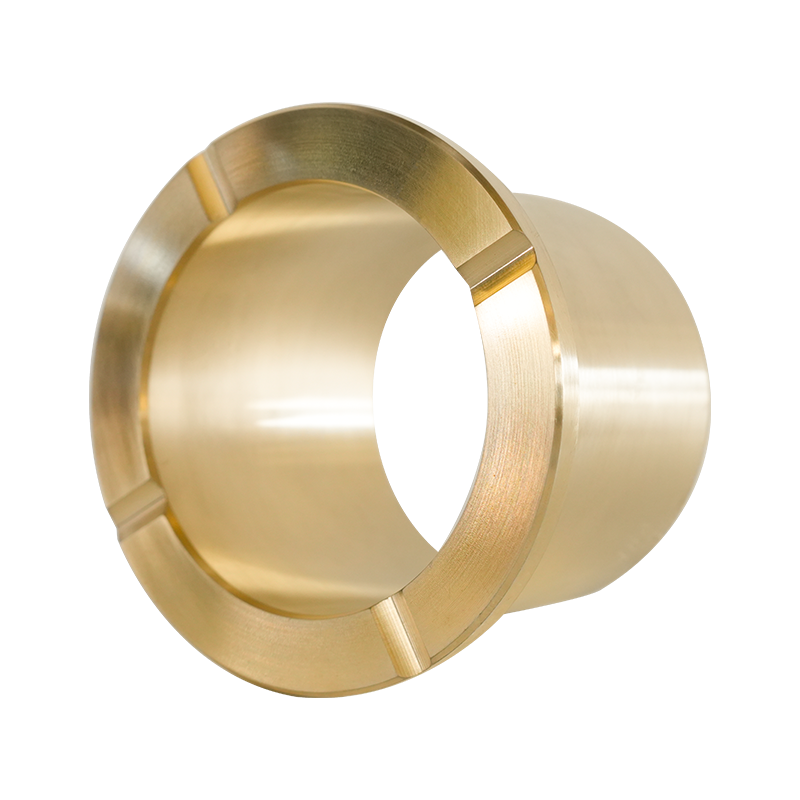
La bague en laiton pour équipement minier est spécialement conçue pour les conditions d...
La bague en laiton pour machines d'ingénierie est spécialement conçue pour les con...
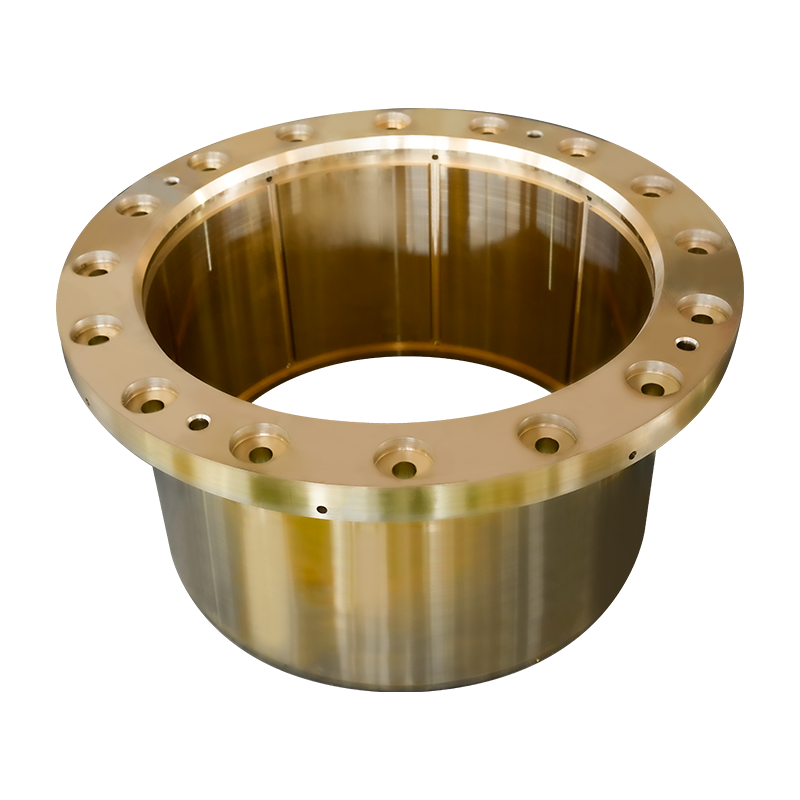
La bague en laiton pour équipement métallurgique est une bague en laiton haute performa...
La bague en laiton du dispositif d'étanchéité de l'arbre arrière est une bagu...
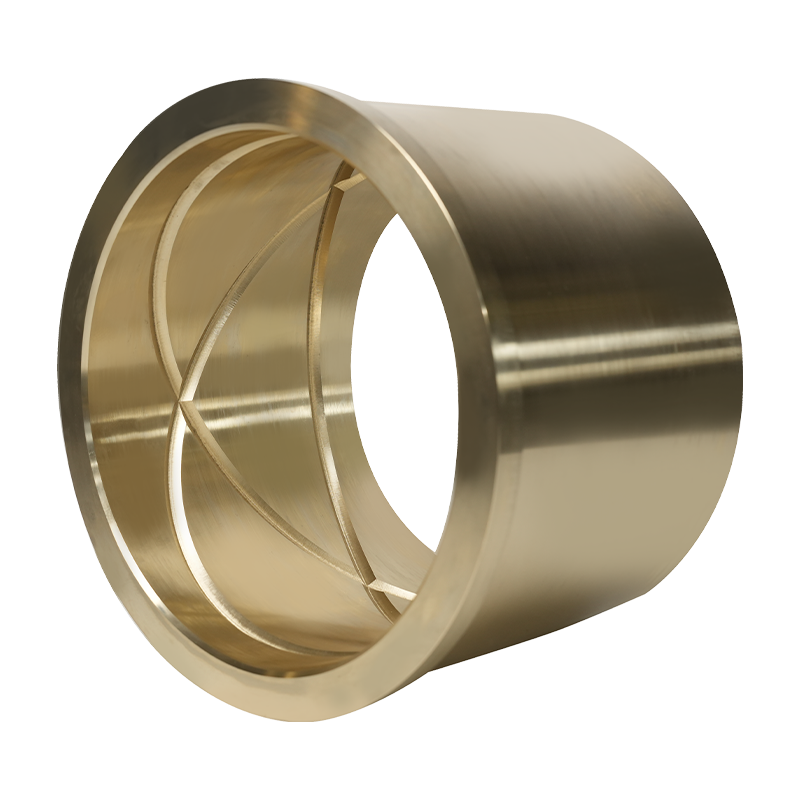
La bague en bronze d'aluminium pour le système de transmission du gouvernail est c...
Bague en bronze d'aluminium pour les cylindres hydrauliques de navire et le produi...
La plaque en laiton pour équipement minier est fabriquée à partir d'un matériau en...
Droit d'auteur © YangZhou YiFeng Copper Products Co.,Ltd. Tous droits réservés
Fabricants de moulage de cuivre en Chine Vente en gros usine de moulage de cuivre