

La bague en bronze étain pour équipement minier utilise du cuivre de haute pureté comme...
Accueil / Actualités / Nouvelles de l'industrie / Comment utiliser le moulage en alliage de cuivre ?
Dispositif de propulsion et d'étanchéité de navire
Équipement de forage océanique et de levage d'écluses de navires
Équipement minier
Engins de chantier
Pétrole et gaz, équipements métallurgiques
Pour utiliser bâti d'alliage de cuivre En effet, vous devez adapter l'alliage à l'application, contrôler la température de coulée dans une plage précise (généralement 1 150°C – 1 250°C pour les bronzes courants ), et appliquez une conception de moule appropriée avec des systèmes de déclenchement qui minimisent les turbulences. Par exemple, Bronze d'aluminium C95800 nécessite une température de coulée de 1 200 °C–1 240 °C et un moule préchauffé à 200°C–350°C pour éviter la porosité des gaz. En suivant ces paramètres, on obtient des pièces moulées avec résistance à la traction > 650 MPa et un allongement jusqu'à 18% dans des conditions de traitement thermique.
Étapes clés réalisables : Sélectionnez l'alliage en fonction des besoins en matière de corrosion/résistance → Concevoir un moule avec solidification directionnelle → Fondre sous atmosphère réductrice → Verser au liquidus documenté à 100°C → Post-traitement via traitement thermique ou usinage.
Différents alliages de cuivre offrent des propriétés mécaniques et physiques distinctes. L’utilisation d’un mauvais alliage entraîne une défaillance prématurée. Ci-dessous une comparaison pratique basée sur des données industrielles réelles :
| Famille d'alliages | Résistance à la traction (MPa) | Allongement (%) | Meilleur cas d'utilisation |
|---|---|---|---|
| C83600 (Laiton rouge au plomb) | 240 | 25 | Vannes basse pression, raccords de plomberie |
| C95800 (Bronze Aluminium) | 655 | 18 | Quincaillerie marine, roues de pompe |
| C90500 (Bronze étain) | 310 | 20 | Engrenages, roulements, bagues |
Règle de sélection : Pour les applications en eau de mer, choisissez les bronzes d'aluminium (C95800) en raison de excellente résistance aux piqûres (PREN > 40). Pour les pièces moulées décoratives, utilisez du laiton à faible teneur en zinc pour éviter la dézincification.
Pour éviter les défauts tels que la porosité aux gaz, le retrait ou les déchirures à chaud, respectez ces plages éprouvées. Données compilées à partir d'essais en fonderie sur plus de 5000 castings montre que les écarts supérieurs à ± 5 % par rapport à ces valeurs augmentent les taux de rejet de 2,3% à 17,8% .
Une étude de cas d'un fabricant de pompes : passer d'un versement incontrôlé à 1180°C ± 10°C pour le C95800, réduction des déchets en raison de la porosité de 12,4% à 1,9% dans un délai de trois mois.
Les bulles de surface sont généralement causées par porosité de l'hydrogène gazeux . Les alliages de cuivre absorbent facilement l'hydrogène lorsqu'ils sont fondus dans des atmosphères humides. Solution : Dégazer en utilisant 0,2 à 0,5 % de barbotage d'azote ou d'argon pendant 3 à 5 minutes avant de verser. Alternativement, ajoutez 0,05 % de phosphore (comme alliage maître CuP15) à désoxyder.
Oui, mais sous conditions. Le sable vert convient aux alliages dont les températures de coulée sont inférieures à 1200°C (par exemple, C83600, C90500). Pour les alliages à point de fusion plus élevé comme le bronze d'aluminium (1240°C), utilisez sable lié chimiquement (furane ou uréthane phénolique) pour éviter l'explosion d'humidité et le brûlage du sable. Les données montrent que les moules en sable vert produisent une finition de surface acceptable (Ra < 12,5 µm) pour les pièces non critiques.
Pour les bronzes d'aluminium (C95800), un recuit en solution à 850°C pendant 2 heures suivi d'une trempe à l'eau, puis tempérer à 600°C pendant 3 heures , augmente la limite d'élasticité de 250 MPa à 380 MPa tout en conservant 12% d'allongement. Pour le cuivre-béryllium, un vieillissement à 315°C pendant 3 heures permet d'obtenir une dureté allant jusqu'à 40 HRC .
Concevoir une solidification directionnelle en utilisant frissons ou risers . Une règle générale : pour les sections plus épaisses que 25mm , placez une contremarche d'un diamètre de 1,2x l'épaisseur de la section. Les données de simulation d'un moulage de corps de vanne (section 50 mm) ont réduit le volume de retrait de 18 cm³ à 0,5 cm³ après avoir ajouté deux colonnes exothermiques.
Oui, en utilisant moulage à modèle perdu ou moules en sable imprimés en 3D . Pour des séries de 10 à 200 pièces, le moulage de précision donne des résultats Tolérance de ±0,5 mm et élimine l'usinage. Coût par kg pour les petits lots (10 pièces de 5 kg chacun) en moyenne 18 $ à 25 $ , par rapport à 35 $ à 50 $ pour les barres usinées. Une commande récente de 50 roues en bronze personnalisées a été enregistrée 32% du coût total en utilisant une forme moulée en filet par rapport à la CNC à partir d'un solide.
Basé sur une enquête auprès de 42 fonderies produisant plus de 10 000 tonnes de pièces moulées en alliage de cuivre par an, voici les cinq principaux défauts pour lesquels des contre-mesures ont été éprouvées :
| Défaut | Fréquence (%) | Cause principale | Solution (Efficacité) |
|---|---|---|---|
| Porosité du gaz | 34% | Hydrogène provenant de l'humidité | Dégazage de l'argon → 90% de réduction |
| Retrait | 28% | Contremarche inadéquate | Colonnes exothermiques → 75% d'élimination |
| Brûlage du sable | 18% | Température de coulée élevée >1250°C | Revêtement zircone → Chute des défauts de 95 % |
| Des larmes chaudes | 12% | Contraction contenue | Les coins arrondis se détendent → 60% de réduction |
À retenir : La mise en œuvre de seulement deux des solutions ci-dessus (dégazage de l'argon et colonnes montantes exothermiques) réduit généralement le total des déchets en dessous de 5% d'une moyenne de l'industrie de 12 à 15 % .
Suivez cette liste de contrôle exploitable dérivée de ISO 8062:2023 directives de casting et meilleures pratiques de l’industrie :
Mesure de réussite de la première exécution : Les fonderies qui suivent cette liste de contrôle précise obtiennent rendement au premier passage > 88 % par rapport à 65% pour ceux qui sautent des étapes.
Un moteur d’entraînement de convoyeur fonctionne silencieusement pendant trois ans, puis commence à gronder à basse vitesse et à bourdonner à haute vitesse. L'équipe de maintenance tire la ...
View MoreUne équipe d'entretien de carrière enfonce un roulement à bride en bronze d'alésage de 60 mm dans une poulie de tête de convoyeur, serre les boulons du boîtier et trouve la bride fissu...
View MoreImaginez un broyeur à boulets de 5 MW dans une usine minière. L'arbre mesure plus de 300 mm de diamètre, tourne à quelques centaines de tr/min et supporte une lourde charge radiale. Le comp...
View MoreLe bronze n’a jamais eu un seul point de fusion. En pratique, la plupart des alliages de bronze fondent entre environ 850°C (1 562°F) et 1 050°C (1 922°F), et un bronze à l'étain typique co...
View More
La bague en bronze étain pour équipement minier utilise du cuivre de haute pureté comme...
La bague en bronze étain pour machines d'ingénierie est fabriquée à partir d'...
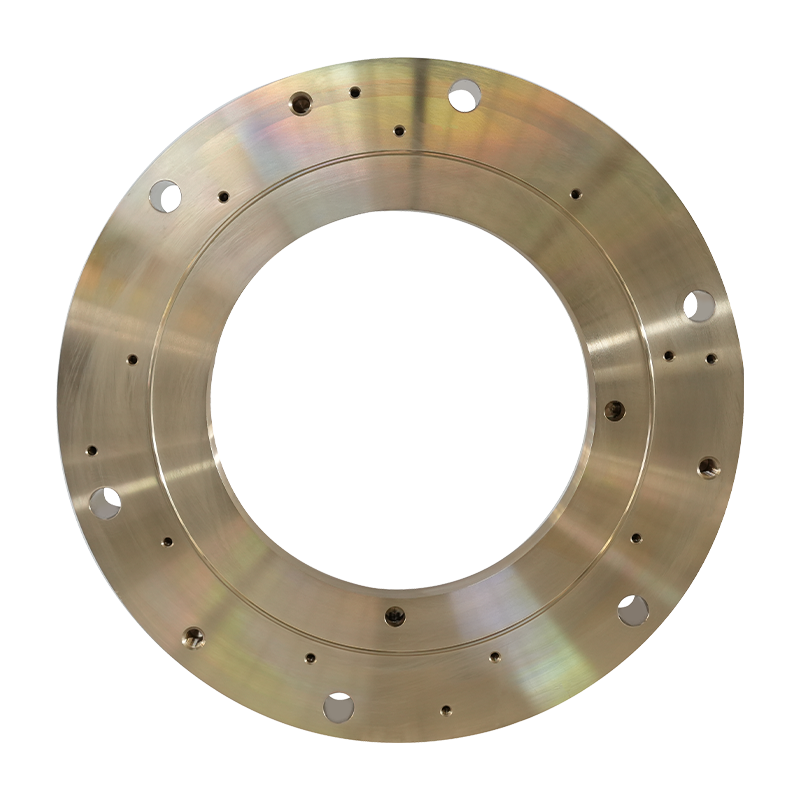
Bague d'étanchéité marine en alliage de cuivre La bague d'étanchéité marine e...
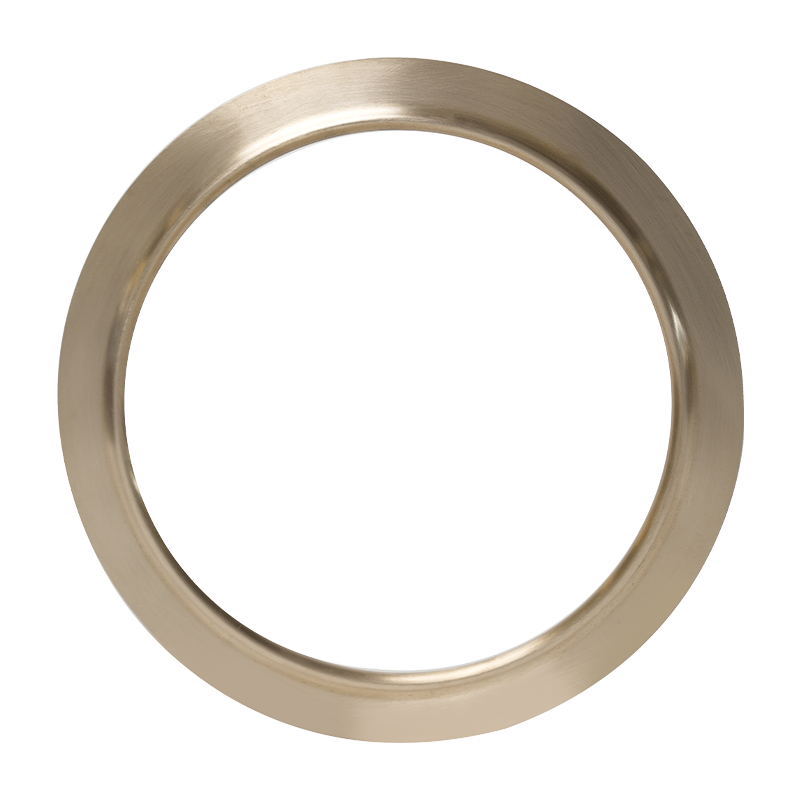
La bague d'étanchéité en alliage de cuivre marin pour dispositif de propulsion est...
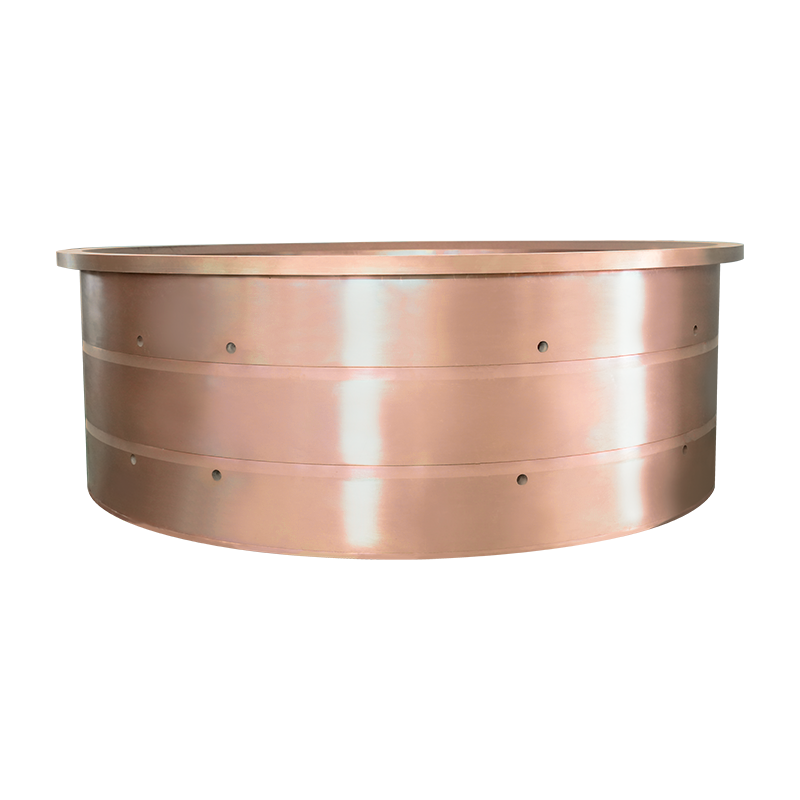
Le roulement de treuil d'ancrage et la bague en bronze étain sont conçus pour les ...
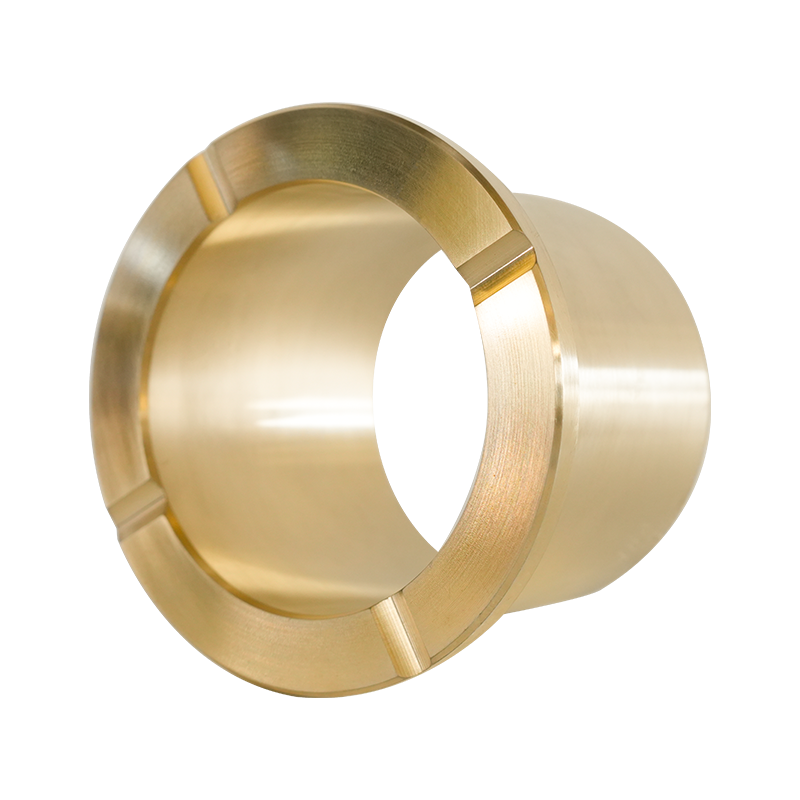
La bague en laiton pour équipement minier est spécialement conçue pour les conditions d...
La bague en laiton pour machines d'ingénierie est spécialement conçue pour les con...
La bague en laiton pour équipement métallurgique est une bague en laiton haute performa...
La bague en laiton du dispositif d'étanchéité de l'arbre arrière est une bagu...
La bague en bronze d'aluminium pour le système de transmission du gouvernail est c...
Bague en bronze d'aluminium pour les cylindres hydrauliques de navire et le produi...
La plaque en laiton pour équipement minier est fabriquée à partir d'un matériau en...
Droit d'auteur © YangZhou YiFeng Copper Products Co.,Ltd. Tous droits réservés
Fabricants de moulage de cuivre en Chine Vente en gros usine de moulage de cuivre